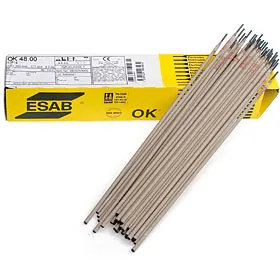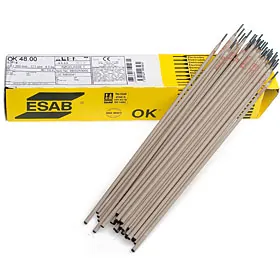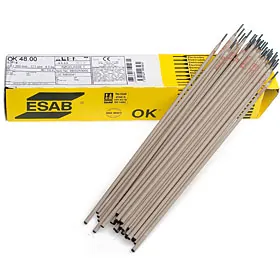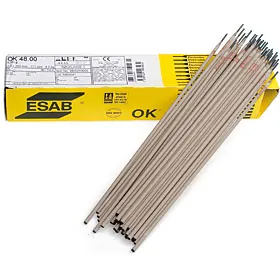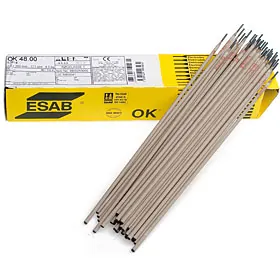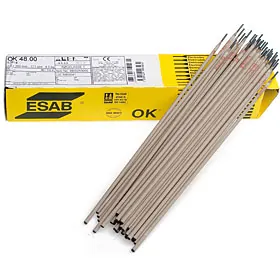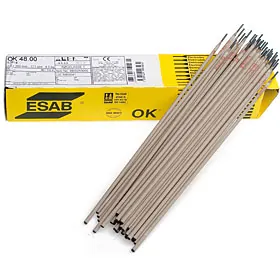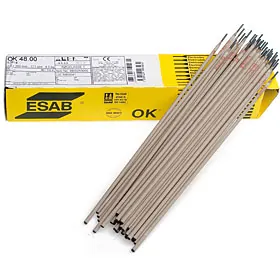
Электроды OK Weartrode 65 HT (ранее OK 84.80)
- Производитель
- ESAB
- Раздел
- Электроды для наплавки слоев с особыми свойствами
Цена по запросу. Стоимость зависит от объёма и условий поставки — менеджер рассчитает её в течение рабочего дня.
- Оригинальная продукция, сертификаты соответствия
- Наличный и безналичный расчёт, работа с НДС
- Поставка по Ставрополю, краю и СКФО
- Консультация по подбору и применению
Описание и характеристики Электроды OK Weartrode 65 HT (ранее OK 84.80)
Тип покрытия – специальное.
Высокопроизводительный электрод, обеспечивающий в наплавке структуру, которая представляет собой матрицу из аустенитного чугуна, насыщенную крупными карбидами хрома. Он предназначен для наплавки упрочняющих слоев работающих в условиях интенсивного абразивного износа при температурах до 700°С. Электроды применяются для наплавки рабочих поверхностей лопастей вытяжных вентиляторов, очистителей золы, конвейерных шнеков, узлов установок агломерирования и т.п. Наплавляемая поверхность должна быть хорошо очищена от окислов, окалины, смазки, краски и т.п. Лучшие результаты получаются при наплавке на максимальных токах дугой средней длины. Во избежание образования трещин при наплавке на массивные детали, рекомендуется применять предварительный подогрев и выдерживать повышенную межпроходную температуру, вплоть до 600°C. После наплавки необходимо обеспечить медленное охлаждение изделия до температуры 100°C. Механическая обрабатываемость наплавленного металла – только абразивом, стойкость к абразивному износу отличная, окалиностойкость отличная, коррозионная стойкость очень хорошая.
Ток: = (+)
Режимы прокалки: 280-320°С, 2 часа
Классификации и одобрения электродов:
EN 14700: E Fe 16
DIN 8555: E 10-UM-65-GZ (условно)
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Nb | Mo | W | V | P | S |
| 5,00 | 0,70 | 2,00 | 23,0 | 7,00 | 7,00 | 2,00 | 1,00 | max 0,050 | max 0,050 |
Типичные механические свойства металла шва:
Твердость поверхности после сварки (без предварительного подогрева, межпроходная температура 100°C)
в 1-м слое 57…61 HRC
во 2-м слое 61…65 HRC
в 3-м слое 62…66 HRC
Твердость поверхности в третьем слое наплавки после сварки (температура предварительного подогрева и межпроходная температура ~600°C)
50…54 HRC
В третьем слое при 800°C
41…45 HRC
Пространственные положения сварки
- PAНижнее
- PBУгловое в нижнем положении
Другие товары в разделе «Электроды для наплавки слоев с особыми свойствами»
Весь раздел →