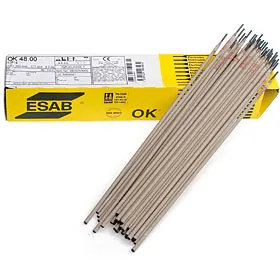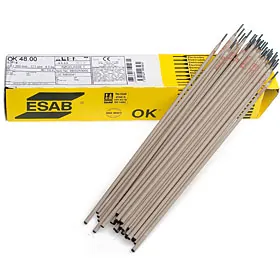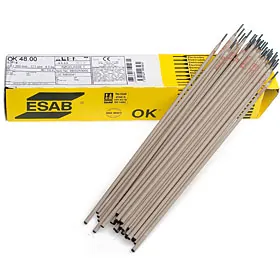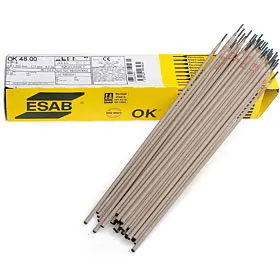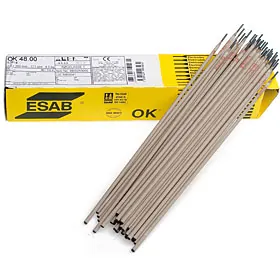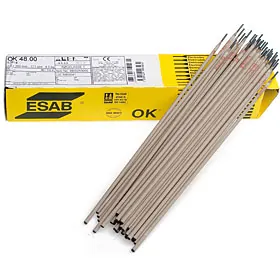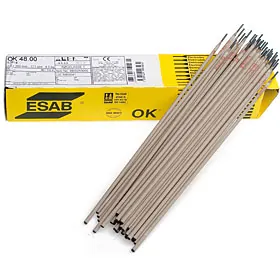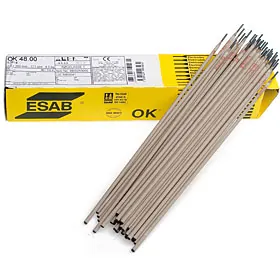
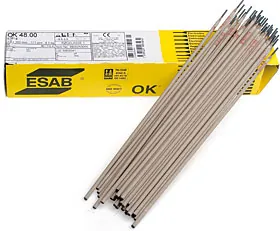
Электроды OK Tooltrode 50 (старое название OK 85.58)
- Производитель
- ESAB
- Раздел
- Электроды для наплавки слоев с особыми свойствами
Цена по запросу. Стоимость зависит от объёма и условий поставки — менеджер рассчитает её в течение рабочего дня.
- Оригинальная продукция, сертификаты соответствия
- Наличный и безналичный расчёт, работа с НДС
- Поставка по Ставрополю, краю и СКФО
- Консультация по подбору и применению
Описание и характеристики Электроды OK Tooltrode 50 (старое название OK 85.58)
Тип покрытия – основное.
Электрод, обеспечивающий в наплавке быстрорежущую сталь, предназначенный для наплавки рабочих поверхностей инструмента, работающего в контакте с нагретым и холодным материалом. Наплавка имеет высокую стойкость при температуре нагрева до 550°С при значительных изнашивающих нагрузках. Используются для наплавки режущих кромок лезвий, ножниц, вырубных штампов, предназначенных для резки горячего и холодного металла. Применяется также для наплавки на поверхности пресс-форм для горячего литья пластика и алюминия, и матриц экструзии алюминиевых профилей. Для предотвращения трещин температура предварительного подогрев и межпроходная температура не должны быть ниже 200°С, а оптимально ~500°С. Наплавленный металл может быть упрочнен закалкой с 1100-1150°С с охлаждением в масло или на воздухе с последующим отпуском или одним отпуском. Рекристаллизационный отжиг производиться при температуре 850°С, с последующим снижением температуры со скоростью 10°С/час до 650°С с последующим охлаждением на воздухе. Механическая обрабатываемость наплавленного металла – только абразивом, стойкость к абразивному износу хорошая, стойкость к ударным нагрузкам удовлетворительная, жаропрочность очень хорошая.
Ток: ~ / = (+)
Режимы прокалки: 180-220°С, 2 часа
Напряжение холостого хода: 70 В
Классификации и одобрения электродов:
EN 14700: E Z Fe 3
DIN 8555: E 3-UM-50-ST (условно)
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Nb | W | Co | P | S |
| 0,35 | 1,00 | 1,10 | 1,80 | 0,80 | 8,00 | 0,80 | max 0,030 | max 0,030 |
Типичные механические свойства металла шва:
Твердость поверхности в 1-ом, 2-ом и 3-ем слое наплавки после сварки (температура предварительного подогрева и межпроходная температура ~350°C)
47…52 HRC
Пространственные положения сварки
- PAНижнее
- PBУгловое в нижнем положении
- PCГоризонтальное
- PFВертикальное снизу вверх
- PEПотолочное
Другие товары в разделе «Электроды для наплавки слоев с особыми свойствами»
Весь раздел →