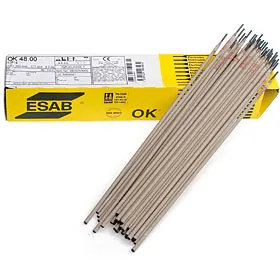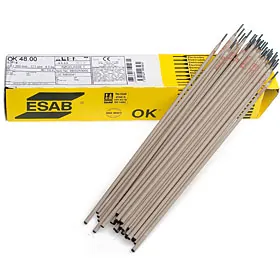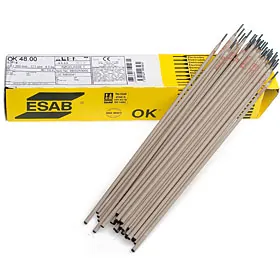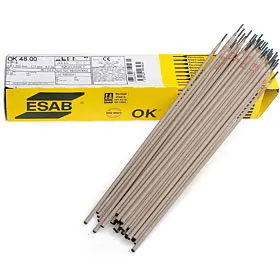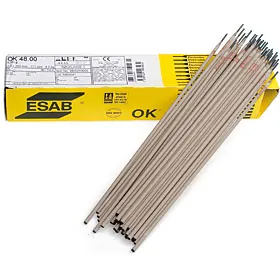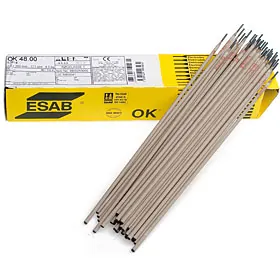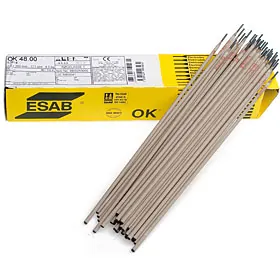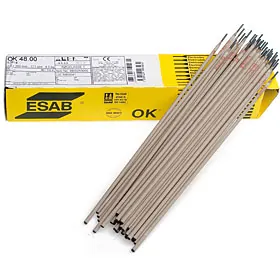
Электроды OK 14MnNi (старое название OK 86.28)
- Производитель
- ESAB
- Раздел
- Электроды для наплавки слоев с особыми свойствами
Цена по запросу. Стоимость зависит от объёма и условий поставки — менеджер рассчитает её в течение рабочего дня.
- Оригинальная продукция, сертификаты соответствия
- Наличный и безналичный расчёт, работа с НДС
- Поставка по Ставрополю, краю и СКФО
- Консультация по подбору и применению
Описание и характеристики Электроды OK 14MnNi (старое название OK 86.28)
Тип покрытия – основное.
Высокопроизводительный электрод, обеспечивающий в наплавке высокомарганцовистую сталь, легированную никелем. Предназначен для восстановительной наплавки изделий из марганцовистых сталей, работающих в условиях интенсивных ударных нагрузок и умеренного абразивного износа. Наплавленный металл менее склонен к охрупчиванию при высоких температурах и, как следствие, к образованию трещин в сравнении с OK 13Mn. Основные области применения: брони и ролики дробильных установок, бульдозерные зубья для вскрытия грунта, конусы и корпуса роторных дробилок, землечерпальные ковши, концы и крестовины рельсов и т.д. Однако все равно следует помнить, что высокомарганцовистая сталь склонна к высокотемпературной хрупкости и может треснуть при чрезмерном нагреве. Обычно при наплавке данными электродами предварительный подогрев не используется, а межпроходная температура не должна превышать 200°С. Наплавку лучше выполнять на короткой дуге и минимальных токах, рекомендованных для данного диаметра электрода. Для снятия остаточных напряжений рекомендуется выполнять проковку до остывания наплавленного слоя. Механическая обрабатываемость наплавленного металла – только абразивом, стойкость к ударным нагрузкам отличная, стойкость к абразивному износу удовлетворительная, стойкость к трению металла о металл удовлетворительная.
Ток: ~ / = (+)
Режимы прокалки: 330-370°С, 2 часа
Напряжение холостого хода: 70 В
Классификации и одобрения электродов:
EN 14700: E Z Fe 9
DIN 8555: E 8-UM-200-K (условно)
Типичный химический состав наплавленного металла:
| C | Mn | Si | Ni | P | S |
| 0,80 | 14,0 | ≤0,30 | 3,50 | max 0,030 | max 0,020 |
Типичные механические свойства металла шва:
Твердость поверхности после сварки (без предварительного подогрева, межпроходная температура 100-150°C)
160…200 HB
Твердость наплавленного металла после механического упрочнения
42…46 HRC
Пространственные положения сварки
- PAНижнее
- PBУгловое в нижнем положении
Другие товары в разделе «Электроды для наплавки слоев с особыми свойствами»
Весь раздел →