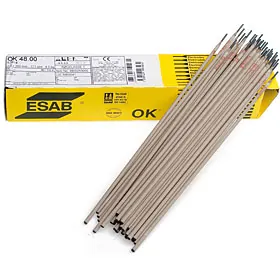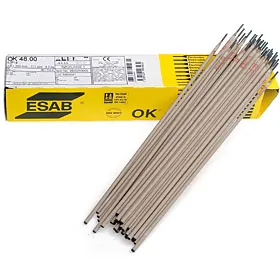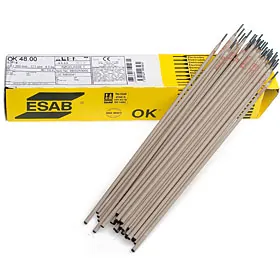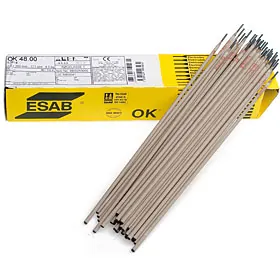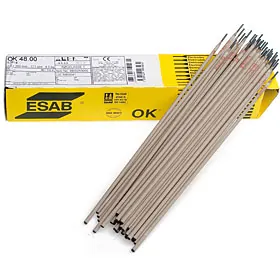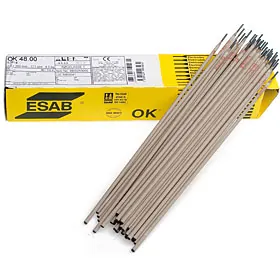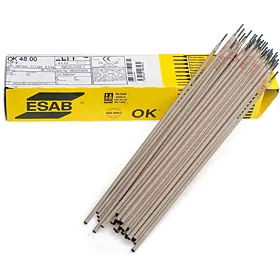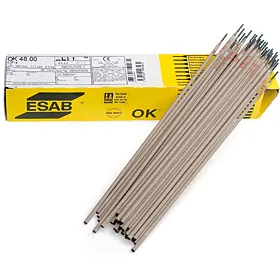
ESAB Электроды OK 68.15
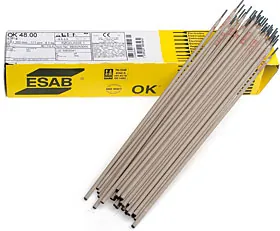
Тип покрытия – кисло-рутиловое.
Высокопроизводительный электрод двойного назначения. Первое – сварка сталей с ограниченной свариваемостью, таких как закаливающиеся, броневые, пружинные, инструментальные и другие стали с высоким углерод-эквивалентом, а также сталей с неизвестным химическим составом. Изделие после сварки не требует последующей термической обработки, а для небольших толщин (~ до10 мм) и предварительного подогрева. Он также применяется для наплавки буферных слоев под последующую упрочняющую наплавку износостойкого слоя и восстановительную наплавку на стали с ограниченной свариваемостью. Сварные швы характеризуются крайне низкой долей участия в них основного металла и высокой стойкостью к образованию трещин. Наплавленный металл имеет аустенитно-ферритную структуру, хорошо упрочняется холодным деформированием, обладает очень высокими прочностными свойствами, хорошей стойкостью к коррозионному растрескиванию и стойкостью к образованию окалины при нагреве до 1150°С. Однако стоит помнить, что данный наплавленный металл склонен к охрупчиванию при нагревании выше 300°С. Сварку рекомендуется выполнять без поперечных колебаний с минимальным удельным тепловложением и отдавать предпочтение электродам меньшего диаметра. Межпроходная температура не должна превышать 150°С. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 25…50% (FN 35-65).
Ток: ~ / = (+)
Напряжение холостого хода: 60 В
Режимы прокалки: 330-370°С, 2 часа
Классификации и одобрения электродов:
ISO 3581-A: E 29 9 R 3 2
AWS A5.4: E312-17
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Ni | P | S |
| 0,13 | 0,90 | 0,70 | 28,9 | 10,2 | max 0,030 | max 0,020 |
Типичные механические свойства металла шва:
| σт: | 610 МПа |
| σв: | 790 МПа |
| δ: | 22% |
KCV
38 Дж/см2 при +20°С