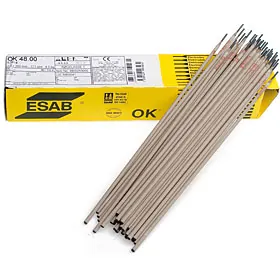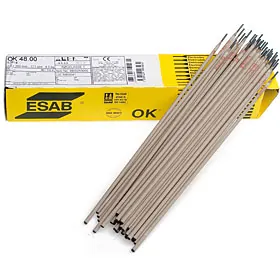
ESAB Электроды OK 68.15
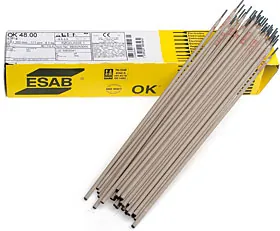
Тип покрытия – основное.
Электрод предназначен для сварки ответственных изделий из коррозионностойких хромоникелевых сталей марок 08Х18Н10, 12Х18Н9, 08Х18Н10Т, AISI 304, 304H, 321, 347 и им подобных, когда к металлу шва не предъявляют жесткие требования стойкости к межкристаллитной коррозии. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 2…8% (FN 3-14). Металл шва стоек к межкристаллитной коррозии при испытании по методу АМУ по ГОСТ 6032 без провоцирующего отпуска.
Ток: = (+)
Режимы прокалки: 290-310°С, 1 час
Классификации и одобрения электродов:
ГОСТ 10052-75: Э-07Х20Н9
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Ni | P | S |
| max 0,09 | 1,60 | 0,80 | 20,0 | 8,8 | max 0,030 | max 0,020 |
Типичные механические свойства металла шва:
| σт: | ≥ 343 МПа |
| σв: | ≥ 588 МПа |
| δ: | ≥ 36% |
KCV
≥ 118 Дж/см2 при +20°С