ESAB Электроды OK 68.15
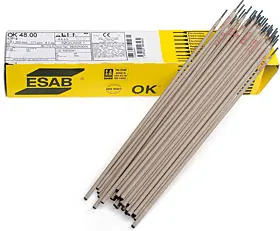
Тип покрытия – основное.
Электрод предназначен для сварки сталей аустенитного класса марок 12Х18Н9Т, 12Х18Н10Т, 12Х18Н12Т, AISI 321, 347 и им подобных, как правило, под последующую термическую обработку, эксплуатирующихся в окислительных средах при температурах до 600°C, когда к сварочным соединениям предъявляются требования к стойкости против межкристаллитной коррозии. Сварка выполняется валиками шириной не более трех диаметров электродного стержня. Все кратеры должны заплавляться частыми короткими замыканиями электрода. Сварку рекомендуется выполнять на предельно короткой дуге. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 2,5...5% (FN 4-9).
Ток: = (+)
Режимы прокалки: 310-350°С, 1,5-2 часа
Классификации и одобрения электродов:
ГОСТ 10052-75: Э-08Х19Н10Г2Б
НАКС: Ø 2.0; 2.5; 3.0; 4.0 и 5.0 мм
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Ni | Nb | P | S |
| 0,05-0,12 | 1,80 | 0,50 | 19,2 | 9,8 | 1,00 | max 0,030 | max 0,020 |
Типичные механические свойства металла шва:
| σт: | ≥ 343 МПа |
| σв: | ≥ 590 МПа |
| δ: | ≥ 24% |
KCU
≥ 78 Дж/см2 при +20°С