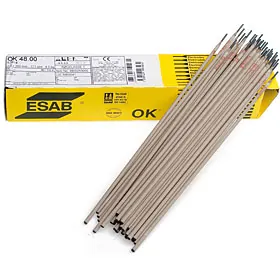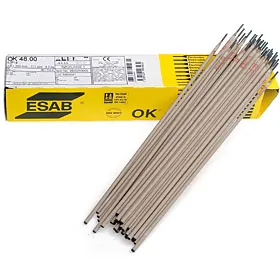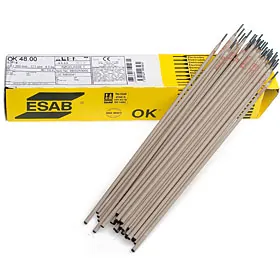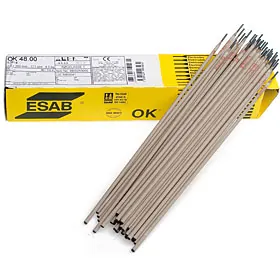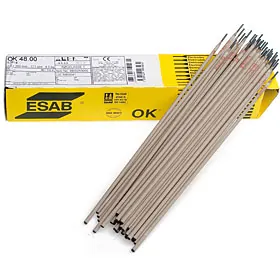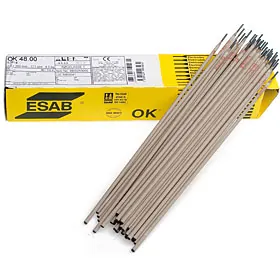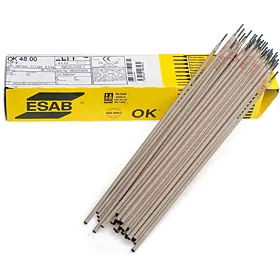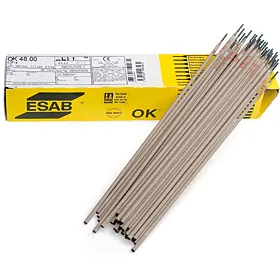
ESAB Электроды OK 68.15
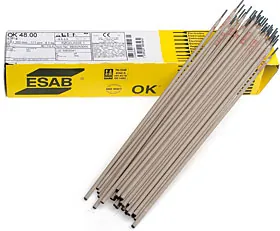
Тип покрытия – кисло-рутиловое.
Электрод предназначен для сварки низкоуглеродистых и низколегированных конструкционных сталей перлитного класса с высоколегированными сталями аустенитного класса, а также для наплавки переходных слоев при сварке изделий из двухслойных сталей плакированных высоколегированным слоем типа 03Х18Н9, 12Х18Н10Т, AISI 304L, 321 и им аналогичных. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 5,5…13% (FN 10-22).
Ток: ~ / = (+)
Напряжение холостого хода: 55 В
Режимы прокалки: 330-370°С, 2 часа
Классификации и одобрения электродов:
ISO 3581-A: E 22 12 L R 3 2
AWS A5.4: E309L-17
НАКС: Ø 2.5; 3.2; 4.0 мм
GL: 4332
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Ni | P | S |
| max 0,03 | 0,90 | 0,80 | 23,7 | 12,4 | max 0,025 | max 0,020 |
Типичные механические свойства металла шва:
| σт: | 470 МПа |
| σв: | 580 МПа |
| δ: | 32% |
KCV
63 Дж/см2 при +20°С
50 Дж/см2 при -10°С