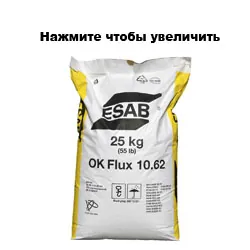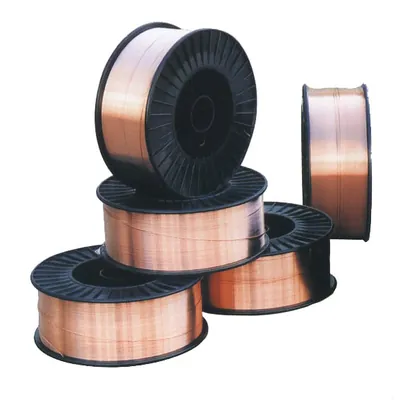
Флюсы и проволоки OK Flux 10.94
- Производитель
- ESAB
- Раздел
- На основе высоколегированных сталей
Цена по запросу. Стоимость зависит от объёма и условий поставки — менеджер рассчитает её в течение рабочего дня.
- Оригинальная продукция, сертификаты соответствия
- Наличный и безналичный расчёт, работа с НДС
- Поставка по Ставрополю, краю и СКФО
- Консультация по подбору и применению
Описание и характеристики Флюсы и проволоки OK Flux 10.94
Описание:
Основный агломерированный хромокомпенсирующий флюс, являющийся модификацией ОК Flux 10.93. Предназначен для стыковой сварки нержавеющих сталей, когда требуется более высокое содержание ферритной фазы. В основном рекомендован для многопроходной сварки на постоянном токе обратной полярности листов неограниченной толщины. При этом обеспечивается хорошее отделение шлака и красивый внешний вид валика. Флюс дает более высокое содержание феррита в металле шва благодаря добавлению хрома, что снижает риск появления горячих трещин. Незначительное легирование шва Si в процессе сварки обеспечивает хорошие механические свойства. Он применяется в химической и нефтехимической промышленности, для сварки сосудов работающих под давлением, складских резервуаров и при производстве емкостей для химически активных жидкостей. Флюс особенно подходит для сварки аустенитно-ферритных супердуплексных нержавеющих сталей типа 25%Cr-7%Ni-4%Mo-N, таких как SAF 2507 (S32750, W.Nr 1.4410), Zeron 100 (S32760, W.Nr 1.4501), S32550 (W.Nr 1.4507), DP3W (S39274) и им аналогичных, например, при строительстве шельфовых платформ.
Типичный химический состав флюса:
| Al2O3+MnO | 35% |
| CaF2 | 50% |
| SiO2+TiO2 | 10% |
Режимы прокалки: 275-325°С, 2-4 часа
Одобрения флюса: нет
| Классификация флюса | Индекс основности | Насыпная плотность | Гран. состав |
| EN ISO 14174: S A AF 2 55 55 DC |
1,7 | 1,0 | 0,25 – 1,6 |
| Тип флюса | Ток и полярность | Легирование |
| Алюминатно-фторидный | DC+ | Cr – компенсирующий |
| Расход флюса (кг флюса/кг проволоки) |
||
| Напряжение | DC+ | AC |
| 26 | 0,5 | |
| 30 | 0,6 | |
| 34 | 0,8 | |
| 38 | 1,0 | |
Рекомендуемые сочетания OK Flux 10.94/проволока
Типичный химический состав наплавленного металла и содержание в нем ферритной фазы:
| Марка проволоки | C | Mn | Si | Cr | Ni | Mo | Cu | Nb | N | S | P | FN | % феррита |
| OK Autrod 308L | 0,02 | 1,4 | 0,5 | 20,2 | 9,7 | ≤0,020 | ≤0,030 | 11 | 6 | ||||
| OK Autrod 316L | 0,02 | 1,2 | 0,6 | 19,5 | 11,5 | 2,7 | ≤0,020 | ≤0,030 | 11 | 6 | |||
| OK Autrod 347 | 0,04 | 1,0 | 0,5 | 19,6 | 9,6 | 0,5 | ≤0,020 | ≤0,030 | 9 | 5 | |||
| OK Autrod 2509 | ≤0,04 | 0,5 | 0,5 | 25,5 | 9,5 | 3,5 | 0,20 | ≤0,020 | ≤0,025 | 50 | 30 |
Классификации проволок, их одобрения и типичные механические свойства наплавленного металла:
Марка проволоки |
EN ISO 14343-A |
AWS A 5.9 |
НАКС (диаметры) |
ABS |
BV |
DNV |
GL |
LR |
Механические свойства | ||||
| σт[МПа] | σв[МПа] | δ [%] | T [°C] | KCV [Дж/см2] |
|||||||||
OK Autrod 308L |
S 19 9 L |
ER308L |
3.2, 4.0 |
400 |
560 |
40 |
+20 | 106 | |||||
| -40 | 88 | ||||||||||||
| -110 | 75 | ||||||||||||
OK Autrod 316L |
S 19 12 3 L |
ER316L |
385 |
590 |
36 |
+20 | 106 | ||||||
| -196 | 44 | ||||||||||||
OK Autrod 347 |
S 19 9 Nb |
ER347 |
455 |
620 |
38 |
+20 | 25 | ||||||
| -60 | 88 | ||||||||||||
| -110 | 63 | ||||||||||||
OK Autrod 2509 |
S 25 9 4 N L |
625 |
830 |
28 |
+20 | 113 | |||||||
| -60 | 63 | ||||||||||||