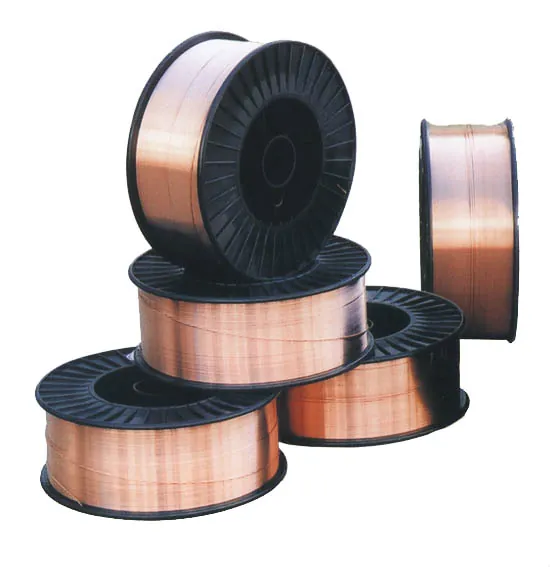
Флюсы и проволоки OK Flux 10.61
- Производитель
- ESAB
- Раздел
- Для сварки углеродистых и низколегированных сталей
Цена по запросу. Стоимость зависит от объёма и условий поставки — менеджер рассчитает её в течение рабочего дня.
- Оригинальная продукция, сертификаты соответствия
- Наличный и безналичный расчёт, работа с НДС
- Поставка по Ставрополю, краю и СКФО
- Консультация по подбору и применению
Описание и характеристики Флюсы и проволоки OK Flux 10.61
Описание: высокоосновный агломерированный флюс для одно- и многопроходной сварки стыковых соединений, когда требования к ударной вязкости особенно высоки. Когда сварка выполняется одиночной проволокой на постоянном токе обратной полярности, это хорошая альтернатива другим высокоосновным флюсам. Данный флюс минимально легирует металл сварного шва Si и Mn и потому весьма пригоден для сварки листов неограниченной толщины. OK Flux 10.61 применяется в гражданском строительстве, изготовлении сосудов, работающих под давлением, энергетическом и транспортном машиностроении.
Типичный химический состав флюса:
| Al2O3+MnO | 15% |
| CaF2 | 25% |
| CaO+MgO | 40% |
| SiO2+TiO2 | 15% |
Режимы прокалки: 275-325°С, 2-4 часа
Одобрения флюса нет
| Классификация флюса | Индекс основности | Насыпная плотность | Гран. состав |
| EN ISO 14174:S A FB 1 DC | 2,6 | 1,1 | 0,2 – 1,6 |
| Тип флюса | Ток и полярность | Легирование |
| Фторидно-основный | DC+ | Si – слабо легирующий Mn – не легирующий |
|
Расход флюса (кг флюса/кг проволоки)
|
Проволока, ∅ 4,0 мм, DC+, 30В, 60 см/мин. |
Рекомендуемые сочетания OK Flux 10.61/проволока
Классификация:
| Марка проволоки | Проволока | Наплавленный металл | |||
| EN ISO 14171-A | AWS A 5.17 | EN ISO 14171-A | AWS A 5.17 | ||
| OK Autrod 12.10 | S1 | EL12 | не классифицирован | ||
| OK Autrod 12.22 | S2Si | EM12K | S 38 4 FB S2Si | F7A8-EM12K | F6P8-EM12K |
| OK Autrod 12.32 | S3Si | EH12K | S 42 5 FB S3Si | F7A6-EH12K | F7P8-EH12K |
| OK Autrod 12.40 | S4 | EH14 | S 46 3 FB S4 | F7A6-EH14 | F7P6-EH14 |
Одобрения проволок или наплавленного металла:
| Марка проволоки | Проволока | Наплавленный металл | ||||||||
| НАКС (диаметры) |
Газпром | Транснефть | НИЦ «Мосты» |
ABS | BV | DNV | GL | LR | RS | |
| OK Autrod 12.10 | ||||||||||
| OK Autrod 12.22 | 2.0; 2.5; 3.0; 3.2; 4.0; 5.0 |
|||||||||
| OK Autrod 12.32 | 4.0 | |||||||||
| OK Autrod 12.40 | ||||||||||
Типичные свойства наплавленного металла после сварки (без ТО):
| Марка проволоки | Химический состав | Механический состав | ||||||
| C | Si | Mn | σт [МПа] | σв [МПа] | δ [%] | T [°C] | KCV [Дж/см2] | |
| OK Autrod 12.10 | 0,07 | 0,15 | 0,50 | 355 | 445 | 26 | +20 | 225 |
| -20 | 125 | |||||||
| OK Autrod 12.22 | 0,08 | 0,35 | 1,00 | 420 | 500 | 30 | -20 | 163 |
| -40 | 88 | |||||||
| -62 | 44 | |||||||
| OK Autrod 12.32 | 0,09 | 0,30 | 1,40 | 440 | 550 | 26 | -20 | 138 |
| -50 | 69 | |||||||
| -62 | 44 | |||||||
| OK Autrod 12.40 | 0,08 | 0,15 | 1,80 | 480 | 570 | 25 | -30 | 75 |
| -51 | 44 |
|||||||