ESAB Электроды OK 68.15
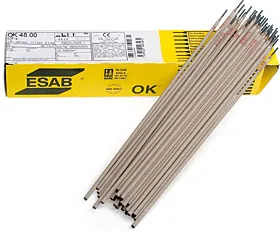
Тип покрытия – рутилово-основное.
Электрод двойного назначения. Первое – сварка аустенитных 13% марганцовистых сталей (типа сталей Гадфильда) и их сварки с другими сталями. Данные электроды также можно применять для сварки аустенитных Cr-Ni сталей, когда к изделию не предъявляются требования по стойкости к МКК и сварки сталей с ограниченной свариваемостью. Незначительное количество равномерно распределенного феррита позволяет эксплуатировать изделия, сваренные данными электродами, в неокислительных средах при повышенных температурах без опасения охрупчивания сварных швов, а высокое содержание Mn делает наплавленный металл нечувствительным к образованию горячих трещин. Межпроходная температура не должна превышать 150°С. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет ~0% (FN ~0).
Ток: ~ / = (+)
Напряжение холостого хода: 65 В
Режимы прокалки: 330-370°С, 2 часа
Классификации и одобрения электродов:
ISO 3581-A: E 18 8 Mn R 1 2
AWS A5.4: E307-16 (условно)
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Ni | P | S |
| 0,08 | 5,40 | 0,80 | 18,4 | 9,1 | max 0,035 | max 0,020 |
Типичные механические свойства металла шва:
| σт: | 440 МПа |
| σв: | 630 МПа |
| δ: | 35% |
KCV
100 Дж/см2 при +20°С
≥ 40 Дж/см2 при -60°С