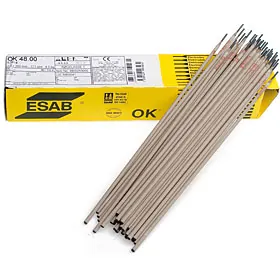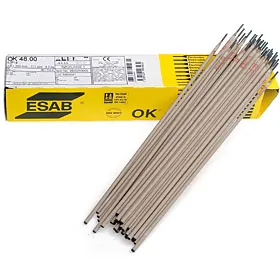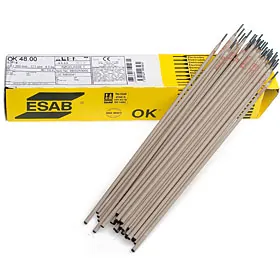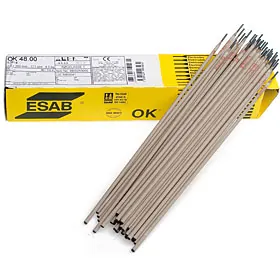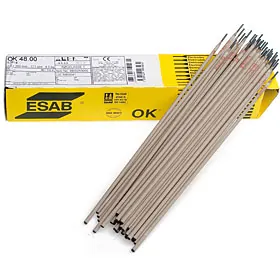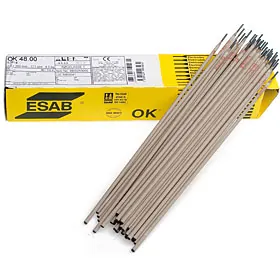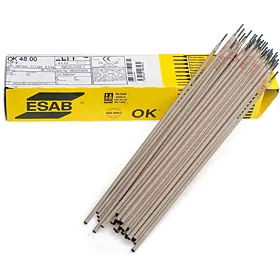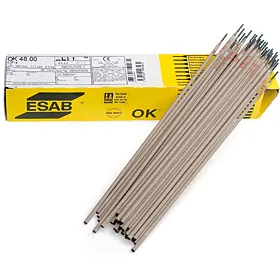
ESAB Электроды OK 68.15
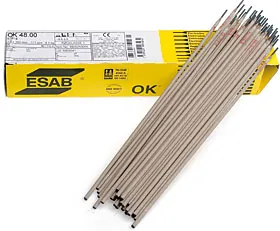
Тип покрытия – основное.
Электрод по назначению и своим характеристикам аналогичен OK 67.13 и предназначен для сварки тяжело нагруженных изделий из жаропрочных окалиностойких сталей типа 25%Cr-20%Ni, но больше ориентирован на сварку толстостенных изделий и неповоротных стыков трубопроводов. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 0% (FN 0).
Ток: = (+)
Режимы прокалки: 230-270°С, 2 часа
Классификации и одобрения электродов:
ISO 3581-A: E 25 20 R 1 2
AWS A5.4: E310-16
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Ni | P | S |
| 0,12 | 1,90 | 0,50 | 25,6 | 20,5 | max 0,025 | max 0,020 |
Типичные механические свойства металла шва:
| σт: | 430 МПа |
| σв: | 590 МПа |
| δ: | 35% |
KCV
113 Дж/см2 при +20°С