ESAB Электроды OK 68.15
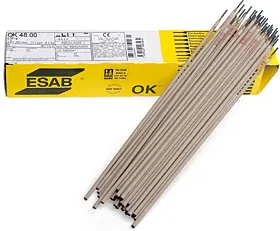
Тип покрытия – основное.
Электрод двойного назначения. По назначению и своим характеристикам близок к ОЗЛ-6. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет менее 6,5…13% (FN 12-22).
Ток: = (+)
Напряжение холостого хода: 65 В
Режимы прокалки: 180-220°С, 2 часа
Классификации и одобрения электродов:
ISO 3581-A: E 22 12 L B 4 2
AWS A5.4: E309L-15
ABS: нержавеющая
DNV: 309
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Ni | P | S |
| max 0,04 | 0,20 | 0,30 | 23,5 | 12,9 | max 0,025 | max 0,020 |
Типичные механические свойства металла шва:
| σт: | 470 МПа |
| σв: | 600 МПа |
| δ: | 35% |
KCV
94 Дж/см2 при +20°С
69 Дж/см2 при -80°С
Тип покрытия – основное.
Электрод двойного назначения. По своему второму назначению близок к ОК 67.60, но при сварке разнородных сталей больше ориентирован на сварку толстостенных изделий и неповоротных стыков, а также эксплуатацию изделия при отрицательных температурах. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет менее 6,5…13% (FN 12-22).
Ток: = (+)
Напряжение холостого хода: 65 В
Режимы прокалки: 180-220°С, 2 часа
Классификации и одобрения электродов:
ISO 3581-A: E 22 12 L B 4 2
AWS A5.4: E309L-15
НАКС: Ø 2.5; 3.2; 4.0; 5.0 мм
ABS: нержавеющая
DNV: 309
LR: для сварки нержавеющих с C-Mn легированными конструкционными сталями
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Ni | P | S |
| max 0,04 | 0,20 | 0,30 | 23,5 | 12,9 | max 0,025 | max 0,020 |
Типичные механические свойства металла шва:
| σт: | 470 МПа |
| σв: | 600 МПа |
| δ: | 35% |
KCV
94 Дж/см2 при +20°С
69 Дж/см2 при -80°С