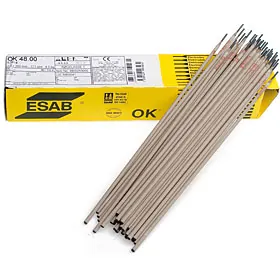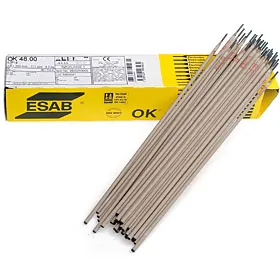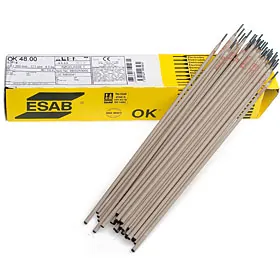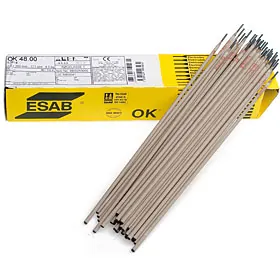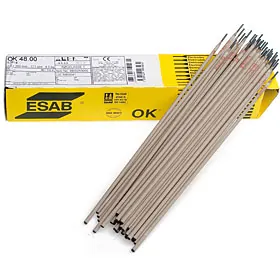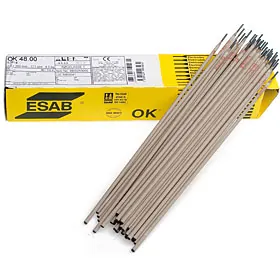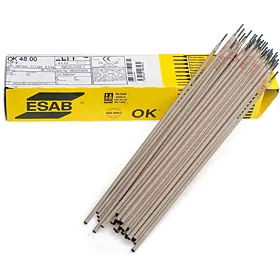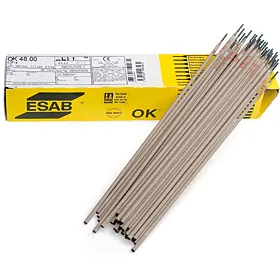
ESAB Электроды OK 68.15
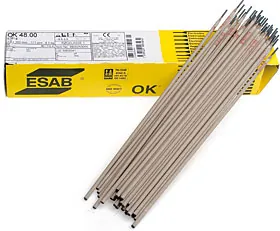
Тип покрытия – основное.
Электрод предназначен для сварки паропроводов и другого оборудования атомных электростанций из жаропрочных сталей типа 10Х16Н13М2Б и ей аналогичных эксплуатирующихся при температурах до 600°С, а также менее ответственных изделий с температурой эксплуатации до 850°С. Наплавленный металл стоек к МКК. Сварка выполняется валиками шириной не более трех диаметров электродного стержня. Все кратеры должны заплавляться частыми короткими замыканиями электрода. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 2...5% (FN 3-9).
Ток: = (+)
Режимы прокалки: 310-350°С, 1,5-2 часа
Классификации и одобрения электродов:
Не классифицированы
ГосАтомНадзор
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Ni | Nb | P | S |
| 0,05-0,12 | 1,80 | 0,50 | 19,2 | 9,8 | 1,00 | max 0,030 | max 0,020 |
Типичные механические свойства металла шва:
| σт: | ≥ 294 МПа |
| σв: | ≥ 539 МПа |
| δ: | ≥ 25% |
KCU
≥ 98 Дж/см2 при +20°С