ESAB Электроды OK 68.15
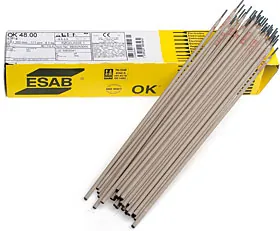
Тип покрытия – кисло-рутиловое.
Электрод предназначен для сварки аустенитно-ферритных (стандартных дуплексных) сталей типа 22%Cr-5%Ni-3%Mo-N, таких как 08Х21Н6М2Т, 02Х22Н5АМ3, S31803, S32205, W.Nr 1.4462 и им аналогичных. Их можно также применять для сварки «бюджетных» дуплексных сталей, кроме случаев, когда легирование Mo может отрицательно сказаться на коррозионной стойкости. Наплавленный металл характеризуется высокими прочностными и пластическими свойствами в сочетании с хорошей коррозионной стойкостью. Критическая температура питтинговой коррозии у наплавленного металла (Critical Pitting Temperature) CTP=27,5°C, а эквивалент сопротивляемости питтинговой коррозии (Pitting Resistibility Equivalent) PRE = %Cr + 3,3%Mo + 16%N примерно равен 36. Основными областями из применения являются производство технологического оборудования для целлюлозно-бумажной промышленности и морских платформ для обработки и транспортировки нефти и газа. Для стандартных дуплексных сталей удельное тепловложение следует выдерживать в диапазоне 0,5-2,5 кДж/мм, а межпроходную температуру не выше 200°С. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 25…35% (FN 35-50).
Ток: ~ / = (+)
Напряжение холостого хода: 60 В
Режимы прокалки: 330-370°С, 2 часа
Классификации и одобрения электродов:
ISO 3581-A: E 22 9 3 N L R 3 2
AWS A5.4: E2209-17
ABS: для сварки дуплексных сталей
BV: 2209
DNV: для дуплексных нержавеющих сталей
GL: 4462
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Ni | Mo | N | P | S |
| max 0,04 | 1,00 | 0,90 | 22,6 | 9,0 | 3,0 | 0,16 | max 0,025 | max 0,020 |
Типичные механические свойства металла шва:
| σт: | 691 МПа |
| σв: | 857 МПа |
| δ: | 25% |
KCV
63 Дж/см2 при +20°С
51 Дж/см2 при -30°С