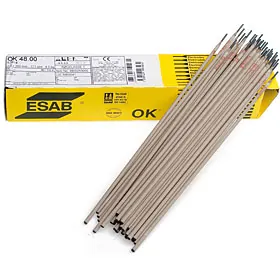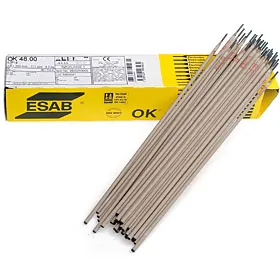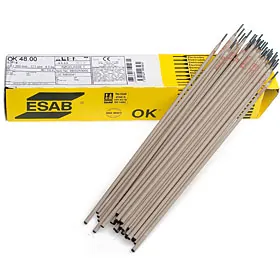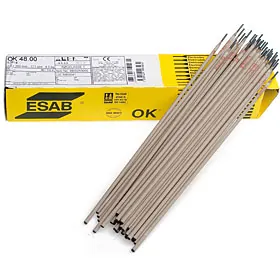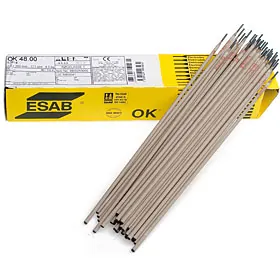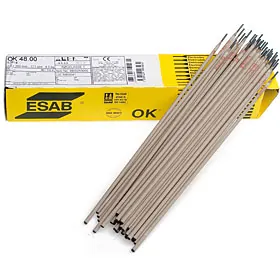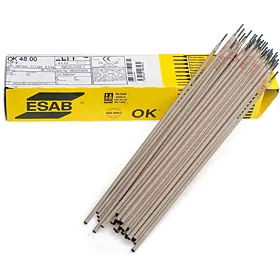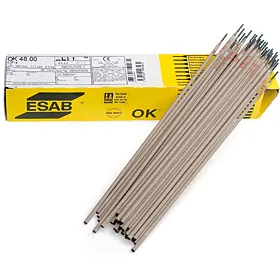
ESAB Электроды OK 68.15
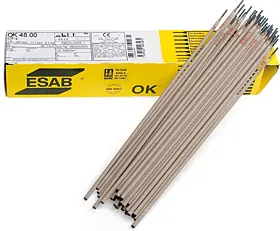
Тип покрытия – кисло-рутиловое.
Электрод предназначен для сварки аустенитно-ферритных (дуплексных) сталей пониженного легирования типа 08Х22Н6Т, S32001 (W.Nr 1.4482), S82011, S32101 (W.Nr 1.4162), S32202 (W.Nr 1.4062), S32304 (W.Nr 1.4362) и им аналогичных. Их можно также применять для сварки стали S32003, если допускается небольшое различие в коррозионной стойкости основного и наплавленного металлов и W.No 1.4655, кроме случаев, когда требуется легирование Cu. Наплавленный металл характеризуется достаточно высокими прочностными и пластическими свойствами в сочетании с удовлетворительной коррозионной стойкостью. Основными областями из применения являются производство опреснительных установок, трубопроводов, контейнеров и хранилищ для агрессивных сред, затворов и задвижек. Для сталей типа UNS S32101 удельное тепловложение следует выдерживать в диапазоне 0,5-1,5 кДж/мм, а межпроходную температуру не выше 150°С. Для большинства других марок «бюджетных» дуплексных сталей удельное тепловложение может достигать 2,5 кДж/мм, однако лучше проконсультироваться у производителя конкретной марки стали. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 25…50% (FN 35-65).
Ток: ~ / = (+)
Напряжение холостого хода: 50 В
Режимы прокалки: 330-370°С, 2 часа
Классификации и одобрения электродов:
ISO 3581-A: E Z 23 7 N L R 3 2
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Ni | Mo | N | P | S |
| max 0,04 | 0,70 | 0,90 | 23,7 | 6,9 | 0,40 | 0,15 | max 0,030 | max 0,025 |
Типичные механические свойства металла шва:
| σт: | 609 МПа |
| σв: | 754 МПа |
| δ: | 26% |
KCV
59 Дж/см2 при +20°С
48 Дж/см2 при -30°С