ESAB Электроды OK 68.15
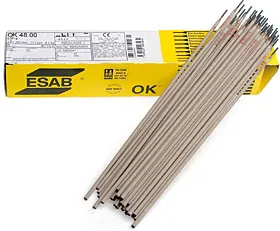
Тип покрытия – основное.
Электрод предназначен для сварки оборудования из коррозионностойких стали аустенитного класса марок 08Х18Н10Т, 08Х18Н10Т-ВД, 12Х18Н10Т, 08Х18Н12Т, 08Х18Н13М2Т, 10Х17Н13М2Т, 10Х17Н13М3Т, Х18Н22В2Т2, AISI 318, 321, 347 и им подобных работающих в жидких агрессивных неокислительных средах при температуре до 350ºС не подвергающегося термообработке после сварки, а также для наплавки второго слоя на поверхность изделий из стали перлитного класса, когда к сварочным соединениям предъявляются требования стойкости против межкристаллитной коррозии. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 2...8% (FN 3-14).
Ток: = (+)
Режимы прокалки: 200-250°С, 2 часа
Классификации и одобрения электродов:
ГОСТ 10052-75: Э-07Х19Н11М3Г2Ф
ГосАтомНадзор
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | Ni | Mo | V | P | S |
| max 0,10 | 2,20 | 0,35 | 18,2 | 10,8 | 2,75 | 0,50 | max 0,030 | max 0,025 |
Типичные механические свойства металла шва:
| σт: | ≥ 350 МПа |
| σв: | ≥ 550 МПа |
| δ: | ≥ 25% |
KCU
≥ 90 Дж/см2 при +20°С