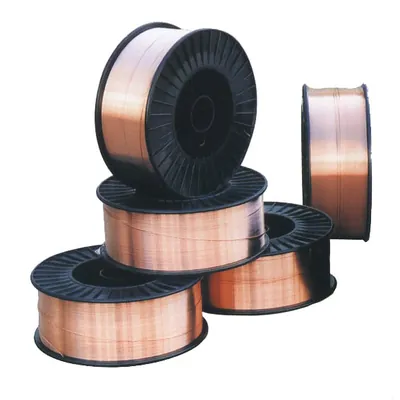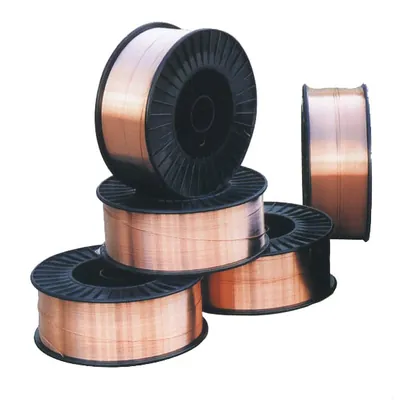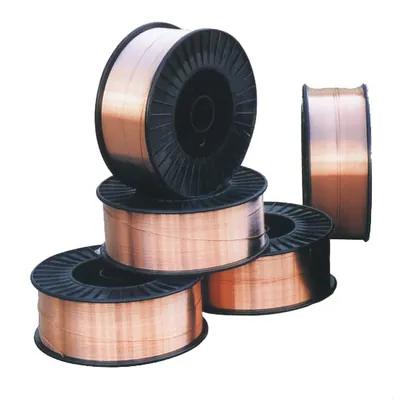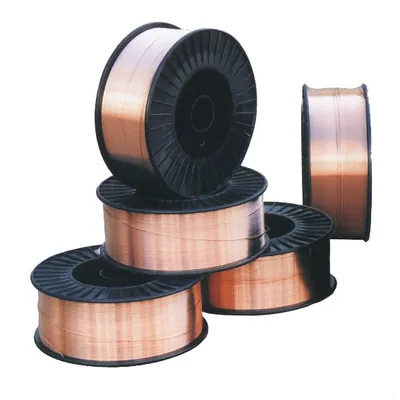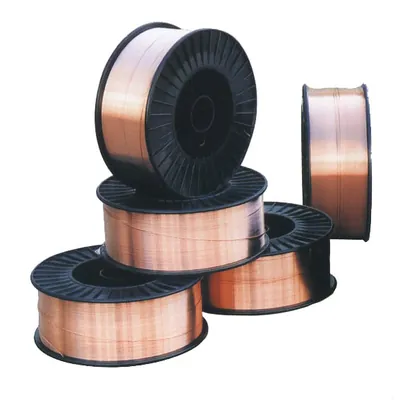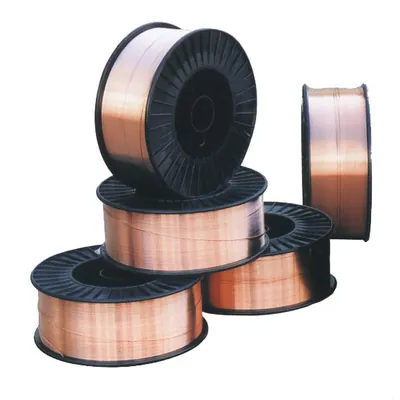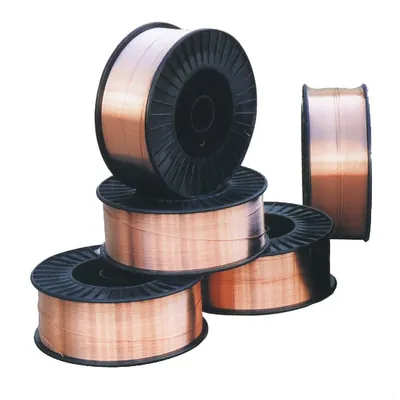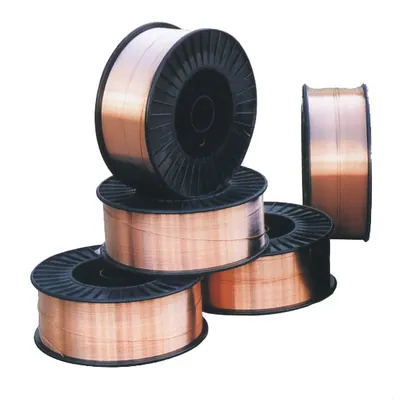
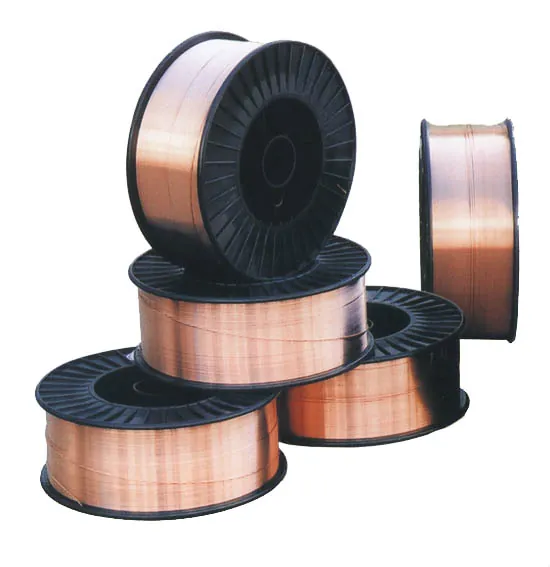
Порошковая проволока Shield-Bright 316L
- Производитель
- ESAB
- Раздел
- На основе высоколегированных сталей
Цена по запросу. Стоимость зависит от объёма и условий поставки — менеджер рассчитает её в течение рабочего дня.
- Оригинальная продукция, сертификаты соответствия
- Наличный и безналичный расчёт, работа с НДС
- Поставка по Ставрополю, краю и СКФО
- Консультация по подбору и применению
Описание и характеристики Порошковая проволока Shield-Bright 316L
Тип – рутиловый.
Всепозиционная (кроме вертикали на спуск) рутиловая газозащитная порошковая проволока c пониженным содержанием углерода, предназначенная для сварки в чистой углекислоте (без опасения науглераживания наплавленного металла, и как следствие, потери стойкости к межкристаллитной коррозии) и стандартной аргоновой смеси М21 изделий, эксплуатирующихся при температурах до 350°С из кислотостойких коррозионностойких хромоникельмолибденовых сталей марок 02Х17Н11М2, 08Х17Н13М2Т, 10Х17Н13М3Т, AISI 316L, 318 и им аналогичных, а также хромоникелевых сталей марок 03Х18Н10, 08Х18Н10Т, AISI 304L, 321, 347 и им подобных, когда к металлу шва предъявляются жесткие требования по стойкости к межкристаллитной коррозии. Быстро твердеющий шлак великолепно удерживает сварочную ванну в любом пространственном положении, при этом скорость наплавки значительно выше, чем у штучных электродов или сплошной проволоки. Шлак отделяется сам, либо при помощи незначительных манипуляций, оставляя после себя чистый плоский шов с хорошим проваром и плавным переходом к кромкам основного материала. В отличие от сплошных проволок, она не требует применения дорогостоящих сварочных выпрямителей, поддерживающих режим MIG-puls и не образует кремниевых бляшек. Сварку необходимо выполнять углом назад, оттесняя шлак в хвостовую часть ванны. Не рекомендуется применять данную проволоку для сварки небольших толщин.
Ток: = (+)
Выпускаемый диаметр: 1,2 мм
Пространственные положения при сварке: 1, 2, 3, 4, 6
Классификации и одобрения электродов:
EN ISO 14343-A: T 19 12 3 L P C1 2
EN ISO 14343-A: T 19 12 3 L P M21 2
AWS A5.22: E316LT1-1
AWS A5.22: E316LT1-4
ABS: E316LT1-1 (защитный газ C1)
BV: 316L (защитный газ C1) производства Южная Корея
DNV: 316L (защитный газ C1) производства Южная Корея
LR: 316L (защитный газ C1) производства Южная Корея
Химический состав, %:
| C | Mn | Si | Cr | Ni | Mo | P | S |
| max 0,04 | 1,30 | 0,60 | 18,5 | 12,00 | 2,70 | max 0,030 | max 0,025 |
Защитный газ:
C1 (100%CO2) или М21 (80%Ar + 20%CO2)
Механические свойства:
| σт: | 450 МПа |
| σв: | 580 МПа |
| δ: | 40% |
KCV
81 Дж/см2 при -20°С
53 Дж/см2 при -101°С
Пространственные положения сварки
- PAНижнее
- PBУгловое в нижнем положении
- PCГоризонтальное
- PFВертикальное снизу вверх
- PEПотолочное
Другие товары в разделе «На основе высоколегированных сталей»
Весь раздел →