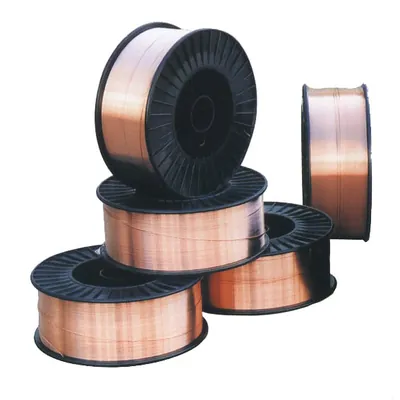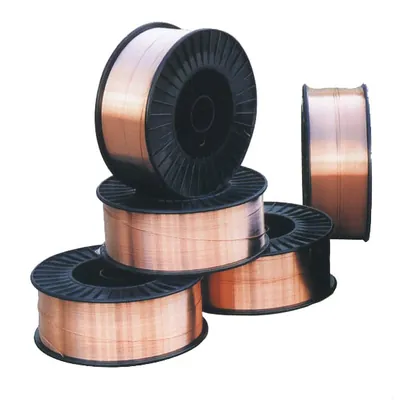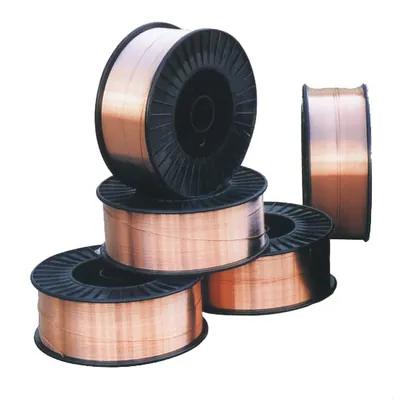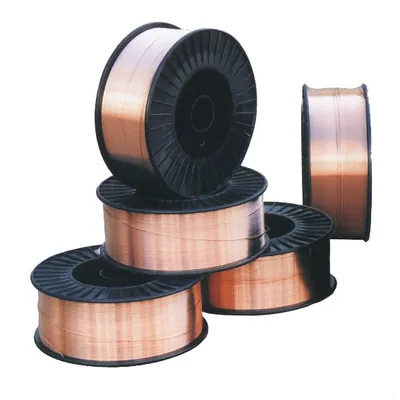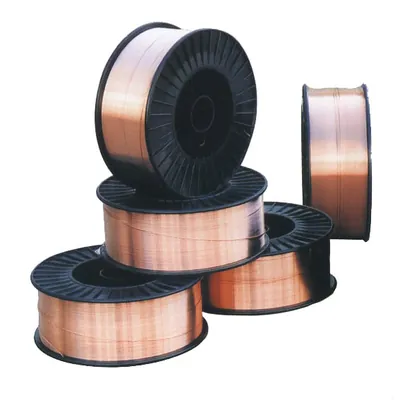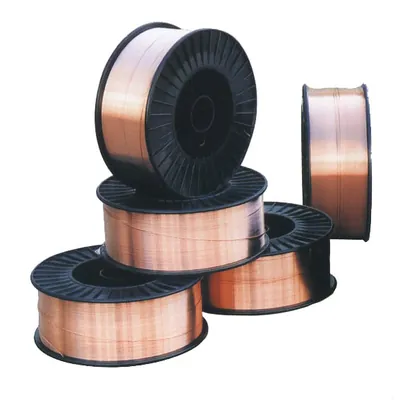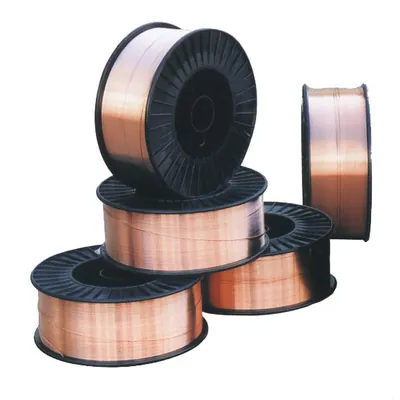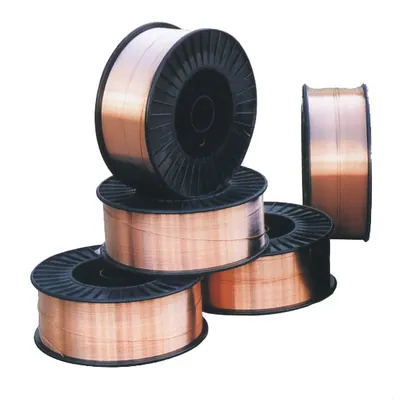
Порошковая проволока OK Tubrod 14.27
- Производитель
- ESAB
- Раздел
- На основе высоколегированных сталей
Цена по запросу. Стоимость зависит от объёма и условий поставки — менеджер рассчитает её в течение рабочего дня.
- Оригинальная продукция, сертификаты соответствия
- Наличный и безналичный расчёт, работа с НДС
- Поставка по Ставрополю, краю и СКФО
- Консультация по подбору и применению
Описание и характеристики Порошковая проволока OK Tubrod 14.27
Тип – рутиловая.
Всепозиционная (кроме вертикали на спуск) рутиловая газозащитная порошковая проволока, предназначенная для сварки в чистой углекислоте и стандартной аргоновой смеси М21 изделий из аустенитно-ферритных (стандартных дуплексных) сталей типа 22%Cr-5%Ni-3%Mo-N, таких как 08Х21Н6М2Т, 02Х22Н5АМ3, S31803, S32205, W.Nr 1.4462 и им аналогичных. Ее можно также применять для сварки «бюджетных» дуплексных сталей, кроме случаев, когда легирование Mo может отрицательно сказаться на коррозионной стойкости. Данную проволоку можно также применять для сварки дуплексных сталей с низкоуглеродистыми конструкционными сталями. Наплавленный металл характеризуется высокими прочностными и пластическими свойствами в сочетании с хорошей коррозионной стойкостью. Критическая температура питтинговой коррозии у наплавленного металла (Critical Pitting Temperature) CTP=30°C, а эквивалент сопротивляемости питтинговой коррозии (Pitting Resistibility Equivalent) PRE = %Cr + 3,3%Mo + 16%N примерно равен 35. Основными областями из применения являются производство технологического оборудования для целлюлозно-бумажной промышленности и морских платформ для обработки и транспортировки нефти и газа. Шлак отделяется сам, либо при помощи незначительных манипуляций, оставляя после себя чистый плоский шов с плавным переходом к кромкам основного материала. Сварку необходимо выполнять углом назад, оттесняя шлак в хвостовую часть ванны. Удельное тепловложение следует выдерживать в диапазоне 0,5-2,5 кДж/мм, а межпроходную температуру не выше 150°С. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 25…30% (FN 35-40).
Ток: = (+)
Выпускаемый диаметр: 1,2 мм
Пространственные положения при сварке: 1, 2, 3, 4, 6
Классификации и одобрения электродов:
EN ISO 14343-A: T 22 9 3 N L P C1 2
EN ISO 14343-A: T 22 9 3 N L P M21 2
AWS A5.22: E2209T1-1
AWS A5.22: E2209T1-4
НАКС: Ø 1.2 мм
ABS: E2209 T1-1 и E2209 T1-4
DNV: для сварки дуплексных сталей
GL: 4462 (защитный газ M21 и C1)
LR: для сварки дуплексных сталей с C-Mn легированными конструкционными сталями (защитный газ M21)
Химический состав, %:
| C | Mn | Si | Cr | Ni | Mo | N | P | S |
| max 0,04 | 1,00 | 0,90 | 22,6 | 9,0 | 3,00 | 0,15 | max 0,030 | max 0,025 |
Защитный газ:
C1 (100%CO2) или М21 (80%Ar + 20%CO2)
Механические свойства:
| σт: | 637 МПа |
| σв: | 828 МПа |
| δ: | 26% |
KCV
≥59 Дж/см2 при -20°С
Пространственные положения сварки
- PAНижнее
- PBУгловое в нижнем положении
- PCГоризонтальное
- PFВертикальное снизу вверх
- PEПотолочное
Другие товары в разделе «На основе высоколегированных сталей»
Весь раздел →