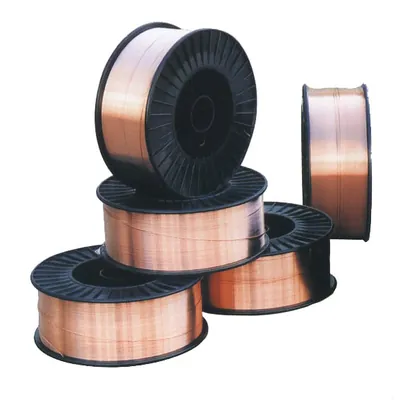
Флюсы и проволоки OK Flux 10.90
- Производитель
- ESAB
- Раздел
- На основе никелевых сплавов
Цена по запросу. Стоимость зависит от объёма и условий поставки — менеджер рассчитает её в течение рабочего дня.
- Оригинальная продукция, сертификаты соответствия
- Наличный и безналичный расчёт, работа с НДС
- Поставка по Ставрополю, краю и СКФО
- Консультация по подбору и применению
Описание и характеристики Флюсы и проволоки OK Flux 10.90
Описание:
Основный агломерированный легирующий флюс, предназначенный для одно- и многопроходной (без ограничения толщины) дуговой сварки на постоянном токе обратной полярности проволочным электродом на основе никелевых сплавов как стыковых, так и угловых швов. Основное назначение данного флюса – автоматическая дуговая сварка поясных швов резервуаров для хранения сжиженного природного газа из высокопрочных криогенных сталей, легированных 5 или 9% Ni. При этом обеспечивается отличное отделение шлака, гладкий шов с плавным переходом между основным и наплавленным металлом, а также отличные сварочно-технологические характеристики при сварке в положении Г(PC) – горизонтальный шов на вертикальной поверхности. Незначительное легирование Si обеспечивает хорошие механические свойства наплавленного металла, особенности высокую ударную вязкость. Данный флюс является хромкомпенсирующим с дополнительным легированием Mn и незначительным легированием Ni. Таким образом, снижается риск образования горячих трещин при сварке проволоками на никелевой основе. Он также применяется в производстве различных изделий для химической и нефтехимической промышленностей, изготовлении нефтяных и газовых платформ морского и шельфового базирования и сосудов, работающих под давлением.
Типичный химический состав флюса:
| Al2O3+MnO | 40% |
| CaF2 | 45% |
| SiO2+TiO2 | 10% |
Режимы прокалки: 275-325°С, 2-4 часа
Одобрения флюса: нет
| Классификация флюса | Индекс основности | Насыпная плотность | Гран. состав |
| EN ISO 14174: S A AF 2 55 53 MnNi DC |
1,7 | 1,0 | 0,25 – 1,6 |
| Тип флюса | Ток и полярность | Легирование |
| Алюминатно-фторидный | DC+ | Cr – компенсирующий Ni и Mn-легирующий |
| Расход флюса (кг флюса/кг проволоки) |
||
| Напряжение | DC+ | AC |
| 26 | 0,5 | |
| 30 | 0,6 | |
| 34 | 0,8 | |
| 38 | 1,0 | |
Рекомендуемые сочетания OK Flux 10.90/проволока
Типичный химический состав наплавленного металла и содержание в нем ферритной фазы:
| Марка проволоки | C | Mn | Si | Cr | Ni | Mo | Fe | Nb | W | S | P |
| OK Autrod 19.81 | 0,01 | 3,0 | 0,2 | 22,0 | ≥56,0 | 14,0 | 3,0 | ≤0,010 | ≤0,020 | ||
| OK Autrod 19.82 | 0,01 | 2,0 | 0,2 | 21,0 | ≥60,0 | 8,5 | ≤2,0 | 3,0 | ≤0,015 | ≤0,020 | |
| OK Autrod NiCrMo-3 | 0,01 | 2,0 | 0,2 | 21,0 | ≥60,0 | 8,5 | ≤0,5 | 3,0 | ≤0,015 | ≤0,020 | |
| OK Autrod 19.83 | 0,01 | 2,7 | 0,2 | 15,0 | ≥50,0 | 15,5 | 6,0 | 3,4 | ≤0,015 | ≤0,030 | |
| OK Autrod 19.85 | 0,01 | 3,5 | 0,5 | 20,0 | ≥67,0 | 0,5 | ≤1,0 | 2,5 | ≤0,015 | ≤0,030 |
Классификации проволок, их одобрения и типичные механические свойства наплавленного металла:
Марка проволоки |
EN ISO 18274 |
AWS A 5.14 |
НАКС |
ABS |
BV |
DNV |
GL |
LR |
Механические свойства | ||||
| σт[МПа] | σв[МПа] | δ [%] | T [°C] | KCV [Дж/см2] |
|||||||||
| OK Autrod 19.81 | S Ni 6059 (NiCr23Mo16) | ERNiCrMo-13 | 470 | 675 | 49 | -196 | 88 | ||||||
| OK Autrod 19.82 | S Ni 6625 (NiCr22Mo9Nb) | ERNiCrMo-3 | 2.4 | √ | 440 | 720 | 33 | +20 | 163 | ||||
| -196 | 125 | ||||||||||||
| OK Autrod NiCrMo-3 | S Ni 6625 (NiCr22Mo9Nb) | ERNiCrMo-3 | 440 | 720 | 33 | +20 | 163 | ||||||
| -196 | 125 | ||||||||||||
| OK Autrod 19.83 | S Ni 6276 (NiCr15Mo 16Fe6W4) |
ERNiCrMo-4 | 480 | 700 | 35 | +20 | 106 | ||||||
| -196 | 75 | ||||||||||||
| OK Autrod 19.85 | S Ni 6082 (NiCr20Mn3Nb) | ERNiCr-3 | 3.2 | 400 | 600 | 35 | |
||||||