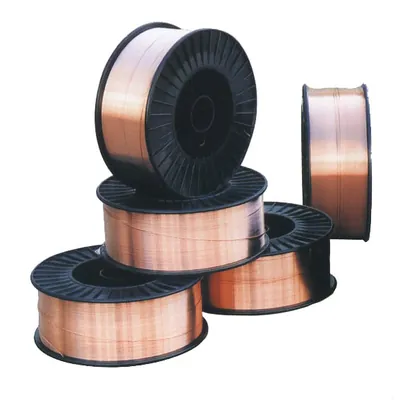
Флюсы и проволоки OK Flux 10.63
- Производитель
- ESAB
- Раздел
- Для сварки хромо-молибденовых теплоустойчивых сталей
Цена по запросу. Стоимость зависит от объёма и условий поставки — менеджер рассчитает её в течение рабочего дня.
- Оригинальная продукция, сертификаты соответствия
- Наличный и безналичный расчёт, работа с НДС
- Поставка по Ставрополю, краю и СКФО
- Консультация по подбору и применению
Описание и характеристики Флюсы и проволоки OK Flux 10.63
Описание: Агломерированный высокоосновный флюс, предназначенный для сварки теплоустойчивых сталей, легированных Cr и Mo, когда к изделию предъявляются требования по стойкости к высокотемпературному охрупчиванию после ступенчатого охлаждения. По своим характеристикам он очень близок к OK Flux 10.62, однако, отличается тем, что при использовании рекомендованных проволок соответствующей чистоты в наплавленном металле, гарантируется фактор Брускато (10P+5Sb+4Sn+As)/100 не более 15 ppm. Флюс может использоваться для одно- и многодуговой сварки стыковых и угловых швов. Он одинаково хорошо работает как на постоянном, так и переменном токе. Данный флюс нейтрален в отношении легирования Si и Mn, потому применим для многопроходной сварки стыков неограниченной толщины. Благодаря хорошей отделяемости шлака и плавному переходу между швом и кромкой, его можно применять для сварки в узкощелевую разделку. Сварку с использованием данного флюса рекомендуется выполнять на нижнем диапазоне напряжений. Шов имеет низкое содержание кислорода – примерно 300 ppm и содержание диффузионного водорода ниже 5 мл/100 г. OK Flux 10.63 используется в нефтехимическом, химическом, энергетическом машиностроении, для изготовления сосудов, работающих под давлением, в основном из теплоустойчивых сталей, когда высоки требования к ударной вязкости сварных швов при низких температурах.
Типичный химический состав флюса:
| Al2O3+MnO | 20% |
| CaF2 | 25% |
| CaO+MgO | 35% |
| SiO2+TiO2 | 15% |
Режимы прокалки: 275-325°С, 2-4 часа
Одобрения флюса: НАКС
| Классификация флюса | Индекс основности | Насыпная плотность | Гран. состав |
| EN ISO 14174:S A FB 1 AC H5 | 3,0 | 1,1 | 0,2 – 1,6 |
| Тип флюса | Ток и полярность | Легирование |
| Фторидно-основный | AC, DC+ | Si – не легирующий Mn – не легирующий |
|
Расход флюса (кг флюса/кг проволоки)
|
Проволока, ∅ 4,0 мм, DC+, 30В, 60 см/мин. |
Рекомендуемые сочетания OK Flux 10.63/проволока
Классификация:
| Марка проволоки | Проволока | Наплавленный металл | ||
| EN ISO 24598-A | AWS A 5.23 | AWS A 5.23 | ||
| OK Autrod 13.10 SC | S CrMo1 | EB2R | F8P4-EB2R-B2 | |
| OK Autrod 13.20 SC | S CrMo2 | EB3R | F8P8-EB3R-B3 | |
Одобрения проволок или наплавленного металла:
| Марка проволоки | Проволока | Наплавленный металл | |||||||
| НАКС (диаметры) |
Газпром | Транснефть | ABS | BV | DNV | GL | LR | RS | |
| OK Autrod 13.10 SC | 4.0 | ||||||||
| OK Autrod 13.20 SC | 3.2; 4.0 | ||||||||
Типичные свойства наплавленного металла после сварки (без ТО):
| Марка проволоки | Химический состав | Механический состав | |||||||||
| C | Si | Mn | Cr | Mo | X-фактор | σт[МПа] | σв[МПа] | δ [%] | T [°C] | KCV [Дж/см2] | |
| OK Autrod 13.10 SC | 0,08 | 0,20 | 0,80 | 1,20 | 0,50 | ≤15 ppm | После ТО 660-700°С, 1 час | ||||
| 500 | 610 | 25 | -29 | 138 | |||||||
| -40 | 100 | ||||||||||
| OK Autrod 13.20 SC | 0,07 | 0,20 | 0,60 | 2,10 | 1,00 | ≤15 ppm | После ТО 690-750°С, 1 час | ||||
| 530 | 630 | 25 | +20 | 225 | |||||||
| -20 | 188 | ||||||||||
| -40 | 138 | ||||||||||
| -62 | 63 | ||||||||||