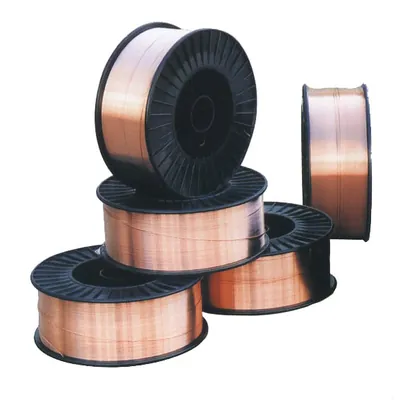
Флюсы и проволоки OK Flux 10.87
- Производитель
- ESAB
- Раздел
- Для сварки углеродистых и низколегированных сталей
Цена по запросу. Стоимость зависит от объёма и условий поставки — менеджер рассчитает её в течение рабочего дня.
- Оригинальная продукция, сертификаты соответствия
- Наличный и безналичный расчёт, работа с НДС
- Поставка по Ставрополю, краю и СКФО
- Консультация по подбору и применению
Описание и характеристики Флюсы и проволоки OK Flux 10.87
Описание: агломерированный кислый флюс для высокоскоростной (до 2 м/мин) сварки проволоками небольшого диаметра относительно тонкостенных изделий с кривизной малого радиуса. Это одна из последних разработок компании ЭСАБ. Характерной чертой данного флюса является высокая степень смачиваемости свариваемых кромок, что обеспечивает превосходный внешний вид валиков стыковых, угловых и нахлесточных швов при высокой скорости сварки. OK Flux 10.87 применим для одно- и двухдуговой сварки и одинаково хорошо работает как на постоянном, так и на переменном токе. Основными областями его применения являются производство ресиверов для сжатого воздуха, баллонов для сжиженного газа и огнетушителей. Флюс отличает превосходная отделяемость шлака, которая необходима, когда второй проход наплавляется на неостывшую поверхность шва после первого прохода. Швы формируются с широким валиком и плавным переходом к основному материалу. Обычная толщина листа для воздушных тормозных ресиверов и газовых баллонов составляет 2,5-3 мм. Соединения внахлест выполняются проволокой диаметром 1,2-2,5 мм. Проволока диаметром 2 мм и меньше, выпускается в 450-килограммовых упаковках Marathon Pac, что значительно повышает производительность и помогает существенно сократить простои оборудования, связанные с заменой бобин с проволокой. Следует помнить, что при использовании флюса OK Flux 10.87 не следует предъявлять требований к высоким значениям ударной вязкости сварного шва.
Типичный химический состав флюса:
| Al2O3+MnO | 50% |
| CaF2 | 5% |
| CaO+MgO | 5% |
| SiO2+TiO2 | 35% |
Режимы прокалки: 275-325°С, 2-4 часа
Одобрения флюса: нет
| Классификация флюса | Индекс основности | Насыпная плотность | Гран. состав |
| EN ISO 14174:S A AR 1 AC | 0,4 | 1,2 | 0,2 – 1,6 |
| Тип флюса | Ток и полярность | Легирование |
| Алюминатно-рутиловый | AC, DC+ | Si – сильно легирующий Mn – не легирующий |
|
Расход флюса (кг флюса/кг проволоки)
|
Проволока, ∅ 4,0 мм, DC+, 30В, 60 см/мин. |
Рекомендуемые сочетания OK Flux 10.87/проволока
Классификация:
| Марка проволоки | Проволока | Наплавленный металл | |||
| EN ISO 14171-A | AWS A 5.17 | EN ISO 14171-A | AWS A 5.17 | ||
| OK Autrod 12.10 | S1 | EL12 | S 35 A AR S1 | F6AZ-EL12 | F6PZ-EL12 |
| OK Autrod 12.20 | S2 | EM12 | S 42 A AR S2 | F7AZ-EM12 | F6PZ-EM12 |
| OK Autrod 12.22 | S2Si | EM12K | S 42 A AR S2Si | F7AZ-EM12K | F6PZ-EM12K |
Одобрения проволок или наплавленного металла:
| Марка проволоки | Проволока | Наплавленный металл | ||||||||
| НАКС (диаметры) |
Газпром | Транснефть | НИЦ «Мосты» |
ABS | BV | DNV | GL | LR | RS | |
| OK Autrod 12.10 | ||||||||||
| OK Autrod 12.20 | 3.0; 4.0 | |||||||||
| OK Autrod 12.22 | 2.0; 2.5; 3.0; 3.2; 4.0; 5.0 |
|||||||||
Типичные свойства наплавленного металла после сварки (без ТО):
| Марка проволоки | Химический состав | Механический состав | ||||||
| C | Si | Mn | σт [МПа] | σв [МПа] | δ [%] | T [°C] | KCV [Дж/см2] | |
| OK Autrod 12.10 | 0,05 | 0,80 | 0,60 | 370 | 470 | 25 | +20 | 63 |
| 0 | 31 | |||||||
| OK Autrod 12.20 | 0,05 | 0,80 | 1,00 | 440 | 520 | 25 | +20 | 63 |
| 0 | 31 | |||||||
| OK Autrod 12.22 | 0,05 | 0,90 | 1,00 | 440 | 550 | 25 | +20 | 63 |
| 0 | 31 | |||||||