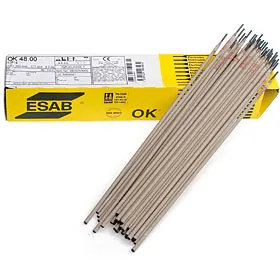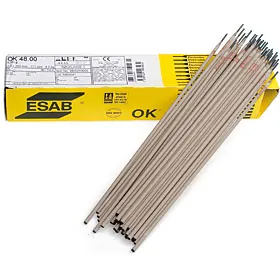
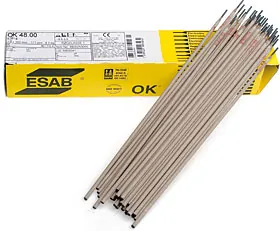
Электроды OK Weartrode 60 (старое название OK 83.65)
- Производитель
- ESAB
- Раздел
- Электроды для наплавки слоев с особыми свойствами
Цена по запросу. Стоимость зависит от объёма и условий поставки — менеджер рассчитает её в течение рабочего дня.
- Оригинальная продукция, сертификаты соответствия
- Наличный и безналичный расчёт, работа с НДС
- Поставка по Ставрополю, краю и СКФО
- Консультация по подбору и применению
Описание и характеристики Электроды OK Weartrode 60 (старое название OK 83.65)
Тип покрытия – основное.
Электрод, обеспечивающий в наплавке низколегированную мартенситную сталь, предназначенный для упрочнения поверхностей, работающих в условиях интенсивного абразивного износа. Наплавленный слой относительно хорошо противостоит образованию окалины при повышенных температурах (вплоть до 875°С). Электроды применяются для наплавки деталей машин подверженных износу при добыче камня, угля, выемки грунта, песка и щебня. Также применяются для упрочняющей наплавки ковшей драг, подающих шнеков, дробилок, лезвий скребков грейдеров и экскаваторов, поверхностей деталей сельскохозяйственных агрегатов, работающих в сухих почвах. Механическая обрабатываемость наплавленного металла – только абразивом, стойкость к абразивному износу очень хорошая, жаропрочность удовлетворительная.
Ток: ~ / = (+)
Режимы прокалки: 180-220°С, 2 часа
Напряжение холостого хода: 70 В
Классификации и одобрения электродов:
EN 14700: E Z Fe 2
DIN 8555: E 2-UM-60-G (условно)
Типичный химический состав наплавленного металла:
| C | Mn | Si | Cr | P | S |
| 0,80 | ≤0,60 | 4,00 | 2,00 | max 0,030 | max 0,030 |
Типичные механические свойства металла шва:
Твердость поверхности в третьем слое наплавки после сварки (без предварительного подогрева, межпроходная температура 60°C)
58…63 HRC
Твердость поверхности в третьем слое наплавки после сварки (температура предварительного подогрева и межпроходная температура 300°C)
56…60 HRC
Пространственные положения сварки
- PAНижнее
- PBУгловое в нижнем положении
- PCГоризонтальное
- PFВертикальное снизу вверх
- PEПотолочное
Другие товары в разделе «Электроды для наплавки слоев с особыми свойствами»
Весь раздел →