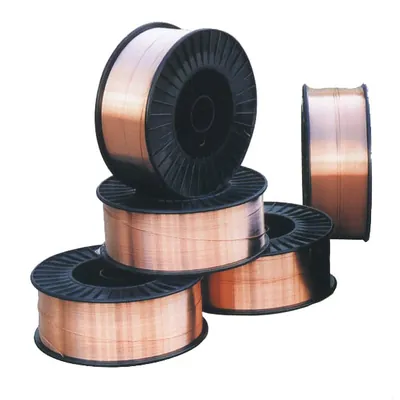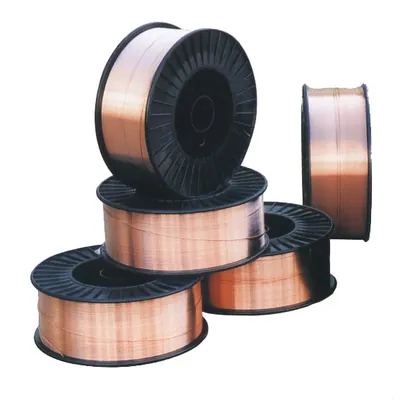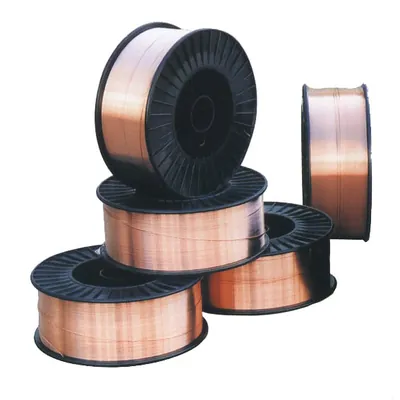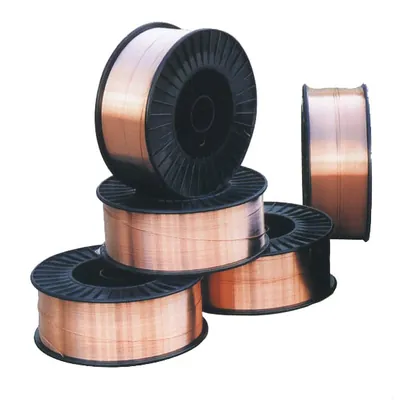
Порошковая проволока Shield-Bright 625
- Производитель
- ESAB
- Раздел
- На основе никелевых сплавов
Цена по запросу. Стоимость зависит от объёма и условий поставки — менеджер рассчитает её в течение рабочего дня.
- Оригинальная продукция, сертификаты соответствия
- Наличный и безналичный расчёт, работа с НДС
- Поставка по Ставрополю, краю и СКФО
- Консультация по подбору и применению
Описание и характеристики Порошковая проволока Shield-Bright 625
Тип – рутиловая.
Всепозиционная (кроме вертикали на спуск) рутиловая газозащитная порошковая проволока, предназначенная для сварки в стандартной аргоновой смеси М21 изделий из коррозионностойких никелевых сплавов типа ХН70Ю, ХН78Т, Inconel 625, Incoloy 800 и 825 и им подобных, эксплуатирующихся в контакте с агрессивными средами при температуре до 550°С. Проволока также применяется для сварки супераустенитных коррозионностойких сталей с содержанием молибдена до 6% типа 0Х23Н28М3Д3Т, 254 SMO (например UNS S31254) и им подобных, низколегированных хромо-молибденовых теплоустойчивых сталей перлитного класса с высоколегированными сталями аустенитного класса, гарантируя при этом отсутствие миграции углерода из теплоустойчивой стали в металл шва при рабочих температурах эксплуатации изделий из этих сталей, высокопрочных сталей криогенного назначения, легированных 5 или 9% Ni, сталей с ограниченной свариваемостью, а также наплавки переходных и плакирующих коррозионностойких слоев на изделия из низкоуглеродистых и низколегированных конструкционных и теплоустойчивых сталей. Наплавленный металл обладает высокой стойкостью к коррозионному растрескиванию под напряжением и питтинговой коррозии, достаточно высокой жаропрочностью при температурах до 1000°С и стойкостью к образованию окалины при температурах до 1175°С в атмосфере не содержащей соединения серы. Однако надо учитывать, что данный сплав подвержен высокотемпературному охрупчиванию при температуре 600-850°С. Поэтому для сварки изделий, эксплуатирующихся в данном температурном интервале, применять данную проволоку не рекомендуется. Быстро твердеющий шлак великолепно удерживает сварочную ванну в любом пространственном положении, при этом скорость наплавки значительно выше, чем у штучных электродов или сплошной проволоки. Шлак отделяется сам, либо при помощи незначительных манипуляций, оставляя после себя чистый плоский шов с хорошим проваром и плавным переходом к кромкам основного материала. В отличие от сплошных проволок, она не требует применения дорогостоящих сварочных выпрямителей, поддерживающих режим MIG-puls. Сварку необходимо выполнять углом назад, оттесняя шлак в хвостовую часть ванны. Не рекомендуется применять данную проволоку для сварки небольших толщин.
Ток: = (+)
Выпускаемый диаметр: 1,2 мм
Пространственные положения при сварке: 1, 2, 3, 4, 6
Классификации и одобрения электродов:
AWS A5.34: ENiCrMo-3T1-4
Химический состав, %:
| C | Mn | Si | Ni | Cr | Mo | Nb | Fe | P | S |
| max 0,10 | max 0,50 | max 0,50 | max 58,0 | 21,7 | 9,3 | 3,5 | max 5,0 | max 0,020 | max 0,015 |
Защитный газ:
М21 (80%Ar + 20%CO2)
Механические свойства:
| σт: | 501 МПа |
| σв: | 788 МПа |
| δ: | 42% |
KCV
94 Дж/см2 при +20°С
88 Дж/см2 при -196°С
Пространственные положения сварки
- PAНижнее
- PBУгловое в нижнем положении
- PCГоризонтальное
- PFВертикальное снизу вверх
- PEПотолочное