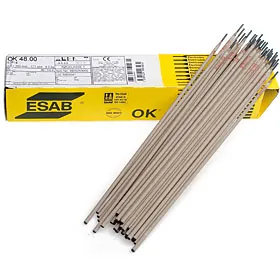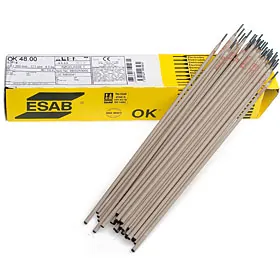
Электроды OK NiCrMo-5 (старое название 92.35)
- Производитель
- ESAB
- Раздел
- Электроды на основе никелевых сплавов
Цена по запросу. Стоимость зависит от объёма и условий поставки — менеджер рассчитает её в течение рабочего дня.
- Оригинальная продукция, сертификаты соответствия
- Наличный и безналичный расчёт, работа с НДС
- Поставка по Ставрополю, краю и СКФО
- Консультация по подбору и применению
Описание и характеристики Электроды OK NiCrMo-5 (старое название 92.35)
Тип покрытия – рктилово-основное
Высокопроизводительный электрод предназначен для сварки в нижнем положении, обеспечивающий в наплавке высокопрочный Ni-Cr-Mo-W сплав типа Hasteloy C, который после наплавки можно упрочнять холодным пластическим деформированием. Наплавленный металл обладает одновременно великолепными механическими свойствами при высоких температурах (до 1175°С), такими как прочность, твердость, стойкость к тепловым ударам, окалиностойкость и отличной коррозионной стойкостью при контакте с газообразным влажным хлором, а также с соляной, азотной, серной и ортофосфорной кислотами при комнатной температуре. Электрод двойного назначения. Первое – сварка изделий из сплавов на никелевой основе типа Nimonic и Inconel, а также их сварки с углеродистыми и легированными сталями, сварки мартенситных сталей со сталями аустенитного класса и сварки отливок из жаропрочных сталей ограниченной свариваемости. Перед сваркой кромки необходимо тщательно очищать от загрязнений абразивом или пескоструйной обработкой. В некоторых случаях бывает достаточно очистить свариваемые поверхности нержавеющей щеткой с последующим обезжириванием. Сварку и наплавку выполняют без предварительного подогрева с минимальным удельным тепловложением, выдерживая межпроходную температуру не выше 100°С.
Ток: ~ / = (+)
Напряжение холостого хода: 70В
Режимы прокалки: 330-370°С, 2 часа
Классификации и одобрения электродов:
AWS A5.11: ENiCrMo-5 (условно)
Типичный химический состав наплавленного металла:
| C | Mn | Si | Ni | Cr | Mo | W | Fe | P | S |
| max 0,05 | 0,9 | 0,5 | 57,5 | 15,5 | 16,4 | 3,5 | 5,5 | max 0,030 | max 0,020 |
Типичные механические свойства металла шва:
| σт: | 515 МПа |
| σв: | 750 МПа |
| δ: | 17% |
Пространственные положения сварки
- PAНижнее
- PBУгловое в нижнем положении